

 Silikone, Silikonöle, Sprays
 Giess- und Vergussharze
HS-Code:
3506.9190000
Technische Daten
Typische Werte, keine Spezifikation. Verbindlich ist das technische Datenblatt (TDS).
Produktinformationen
- Hersteller
- Permabond Engineering Adhesives Ltd
- Marke
- Permabond
- Gebinde
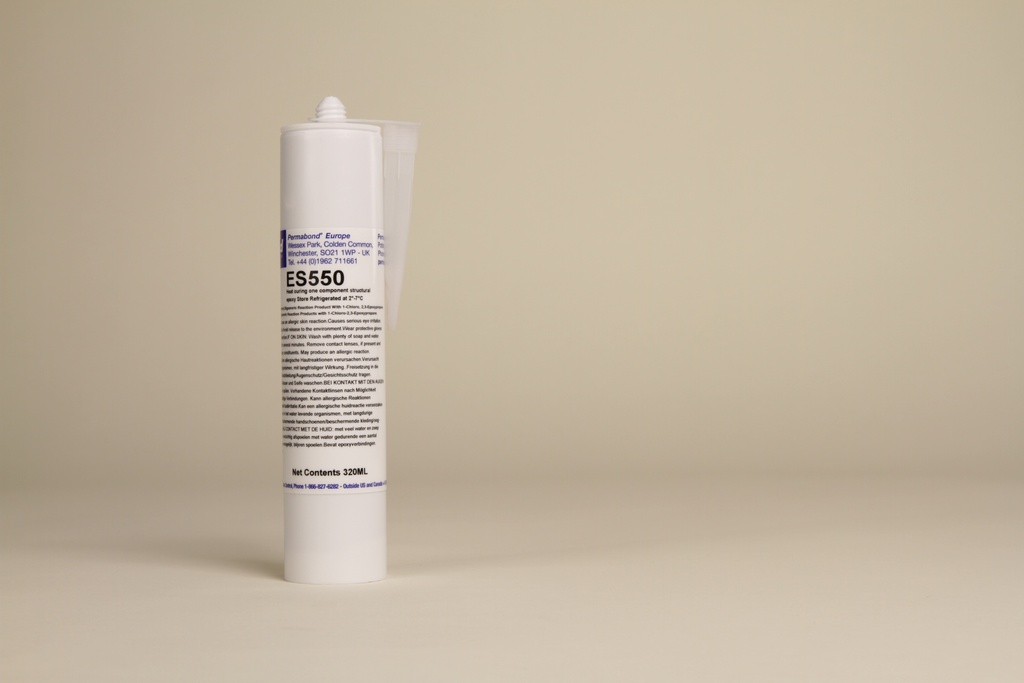
- 100 g, 320 ml
- Ursprungsland
- Italien
- UFI (Unique Formula Identifier)
- PEH0-M09R-700X-05G8
Aushärte- geschwindigkeit (Ofen)
- 130° C
- 75 Minuten
- 150°C
- 60 Minuten
- 170°C
- 40 Minuten
Leistung bei Endfestigkeit
- Scherfestigkeit (Stahl ISO10123)
- >14 N/mm²
- Stossfestigkeit (astm D-950)
- 25-35 KJ/m²
- Wärmeleitvermögen
- 0,55 W/(m.K)
Physikalische Eigenschaften
- Farbe
- silber-grau
- Chemikalische Gruppe
- Epoxidharz
- Viskosität (Klebstoffe)
- Hochviskos >5000 mPas
- Viskosität mPa.s
- 1000000-2000000
Aushärtungswerte
- Maximale Spaltbreite (mm)
- 5
Mechanische Eigenschaften
- Härte (Shore D)
- 80
Scherfestigkeit ISO 4587 in N/mm²
- Stahl
- 27 - 41 N/mm²
- Aluminium
- 17 - 31 N/mm²
- Zink
- 14 - 27 N/mm²
Thermische Eigenschaften
- Betriebstemperatur (°C)
- -40 bis +180
- Lagerungstemperatur (°C)
- 2-7
Produktbeschreibung
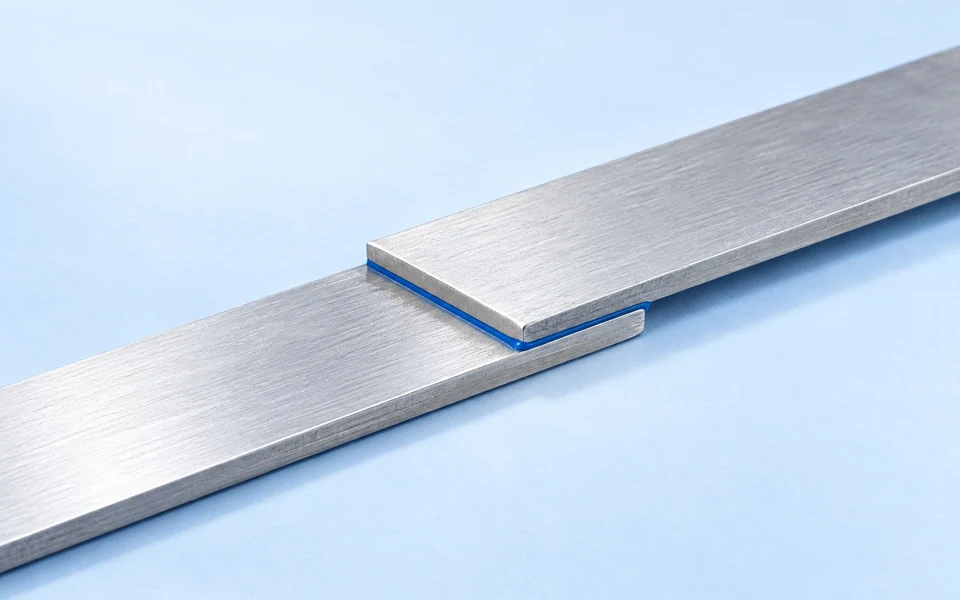
Permabond ES550 ist ein Standard-1K-Epoxidharzklebstoff für Wärmeaushärtung — Industrie-Allround mit Heat-Cure-Verfahren ohne Mischen.
1K-Epoxide werden ohne Mischen direkt verarbeitet — der Klebstoff bleibt flüssig, bis er in einem Heat-Cure-Ofen oder mit Heizgeräten ausgehärtet wird. Vorteile: keine Topfzeit-Limitierung, keine Mischfehler, gleichmässige Verteilung im Klebespalt.
ES550 ist das Standard-1K-Epoxid der Permabond-ES-Reihe — Allround-Anwendung in Industriebetrieben mit Heat-Cure-Infrastruktur (Öfen, Induktionsheizung, Heissluftgebläse).
Standard 1K-Epoxidharzklebstoff für Wärmeaushärtung — kein Mischen erforderlich, keine Topfzeit-Limitierung. Industrie-Allround-Verklebung mit Wärmeaushärtungs-Infrastruktur.
Was Permabond ES550 auszeichnet
Wofür wird Permabond ES550 eingesetzt?
Verarbeitung
Empfohlenes Zubehör
Wichtige Hinweise
Welcher Permabond-1K-Epoxid für welche Anwendung?
Permabond ES550 im direkten Vergleich mit verwandten Produkten der ES-Reihe.
Permabond ES550 Aktuelles Produkt | Permabond ES558 → | Permabond ES578 → | Permabond ES566 → | |
|---|---|---|---|---|
| Anwendung | Standard 1K-Epoxid — Wärmeaushärtung | Vergleichbar | Mit UL94-V0 | Hochtemperatur-Variante |
| Chemie | Einkomponenten-Epoxidharz (Heat-Cure) | 1K-Epoxid | 1K-Epoxid | 1K-Epoxid |
| Aushärtung | Wärmeaushärtung | Heat-Cure | Heat-Cure | Heat-Cure |
Häufige Fragen zu Permabond ES550
Anwendungs- und Auslegungsfragen aus der Praxis — beantwortet von SILITECH.
Standard 1K-Epoxidharzklebstoff — Wärmeaushärtung für Industrie-Verklebung ohne Topfzeit. 1K-Epoxide werden ohne Mischen direkt verarbeitet und in einem Heat-Cure-Schritt ausgehärtet.
1K-Epoxide werden ohne Mischen direkt aus dem Gebinde verarbeitet — keine Topfzeit-Limitierung, keine Mischfehler. Nachteil: Wärmeaushärtung erforderlich (Industrieofen, IR-Lampe oder Heissluft). 2K-Epoxide härten bei Raumtemperatur, benötigen aber genaues Abmischen und haben eine begrenzte Topfzeit. 1K eignet sich für Linienfertigung mit Heat-Cure-Infrastruktur, 2K für Werkstätten ohne Ofen.
Wärmeaushärtung. Genaue Bedingungen siehe Permabond-TDS — typischerweise 30 Minuten bei 150 °C oder gleichwertige Wärmezufuhr (z.B. 60 min @ 120 °C).
1K-Heat-Cure-Epoxide verkleben Metalle (Stahl, Aluminium, Kupfer), Composite (CFK, GFK), Keramik und ausgewählte Kunststoffe (mit Wärmebeständigkeit). Substrate müssen die Aushärtetemperatur (typisch 150 °C) tolerieren.
Permabond ES550 hat keine spezifischen Industrie-Zulassungen wie UL94-V0 (siehe ES578 für flammwidrige Variante). Für allgemeine Industrieanwendungen ist das Produkt nach Permabond-Standards freigegeben.
Bei 5 bis 25 °C. 1K-Heat-Cure-Epoxide haben begrenzte Lagerstabilität — die Reaktivität nimmt mit höherer Lagertemperatur ab. Für lange Haltbarkeit gekühlt lagern. Vor dem Öffnen Klebstoff auf Raumtemperatur erwärmen lassen.
Aus der Permabond-1K-Epoxid-Reihe: Permabond ES550 (Standard 1K-Epoxid — Wärmeaushärtung); Permabond ES558 (Standard 1K); Permabond ES578 (UL94-V0); Permabond ES566 (Hochtemperatur). Für UL94-V0-Brandschutz siehe ES578, für Hochtemperatur ES566/ES569, für IR-/Heissluft-Aushärtung (ohne Industrieofen) ES5691.