

 Silikone, Silikonöle, Sprays
 Giess- und Vergussharze
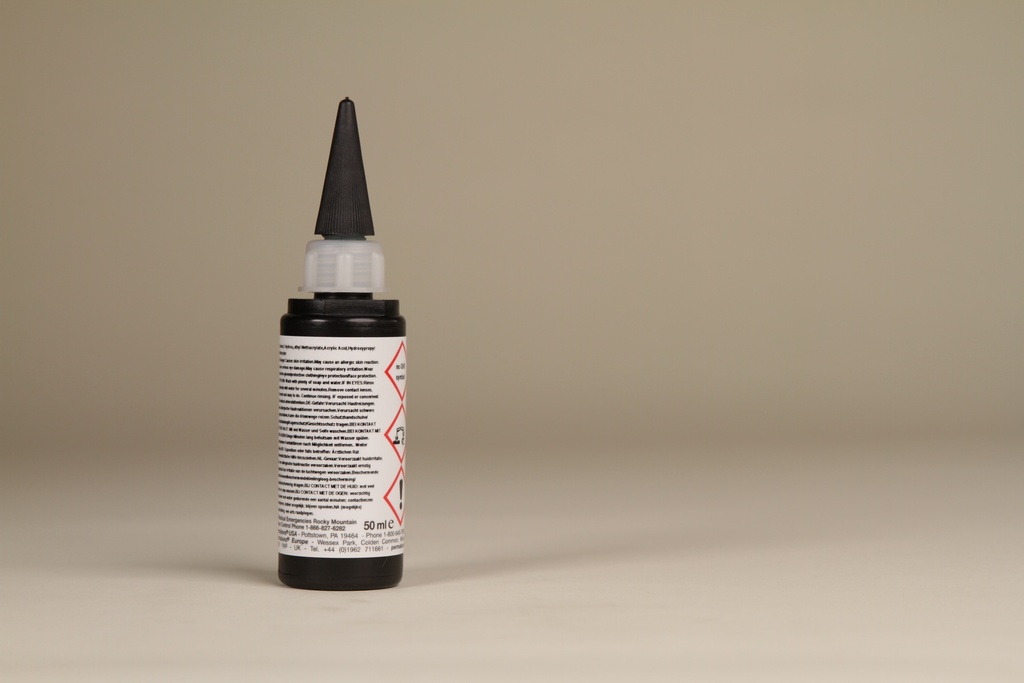
Technische Daten
Typische Werte, keine Spezifikation. Verbindlich ist das technische Datenblatt (TDS).
Produktinformationen
- Hersteller
- Permabond Engineering Adhesives Ltd
- Marke
- Permabond
- Gebinde
- 50 ml
- Ursprungsland
- Italien
Leistung bei Endfestigkeit
- Drehfestigkeit (M10 Stahl ISO10964) Losbrech
- 32 Nm
- Drehfestigkeit (M10 Stahl ISO10964) Weiter
- 57 Nm
- Scherfestigkeit (Stahl ISO10123)
- 30 MPa
- Dielektrische Festigkeit
- 11 kV/mm
- Wärmeleitvermögen
- 0,19 W/(m.K)
Physikalische Eigenschaften
- Chemikalische Gruppe
- Acryl Unikomponente
- Farbe
- grün
- Viskosität (Klebstoffe)
- 1000
- Spezifisches Gewicht
- 1.1
- Fluoreszenz
- Ja
Aushärtungswerte
- Handfestigkeit Stahl (Sek.)
- 360
- Funktionsfestigkeit (M10 Stahl)@23°C
- 1-3 Stunden
- Endfestigkeit (M10 Stahl)@23°C
- 24 Stunden
Thermische Eigenschaften
- Betriebstemperatur (°C)
- -55 bis 200
- Lagerungstemperatur (°C)
- 5-25
- Wärmeausdehnungskoeffizient
- 90 x 10-6 mm/mm/°C
Merkmale
- Spaltfüll bis zu
- 0.2mm
Produktbeschreibung
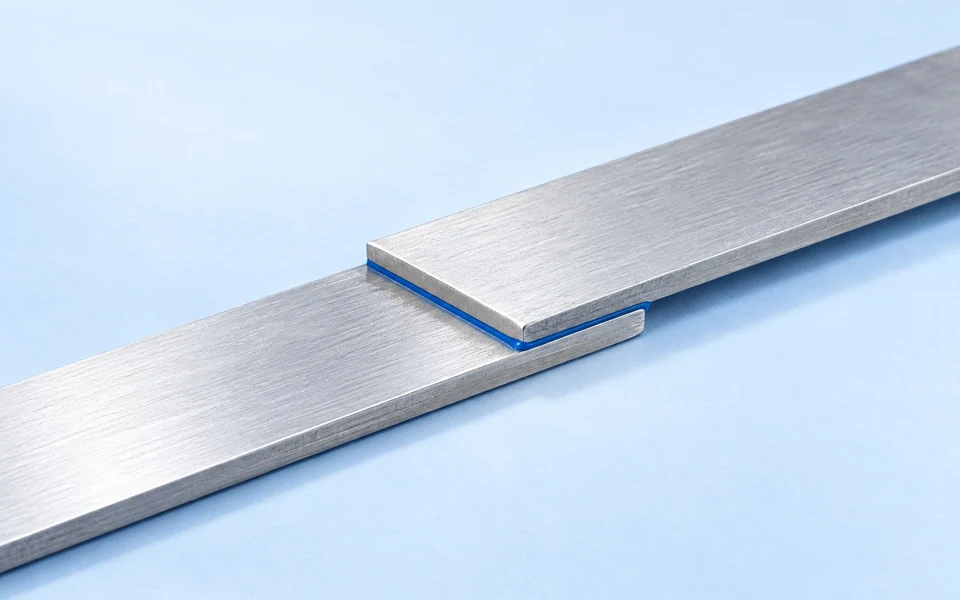
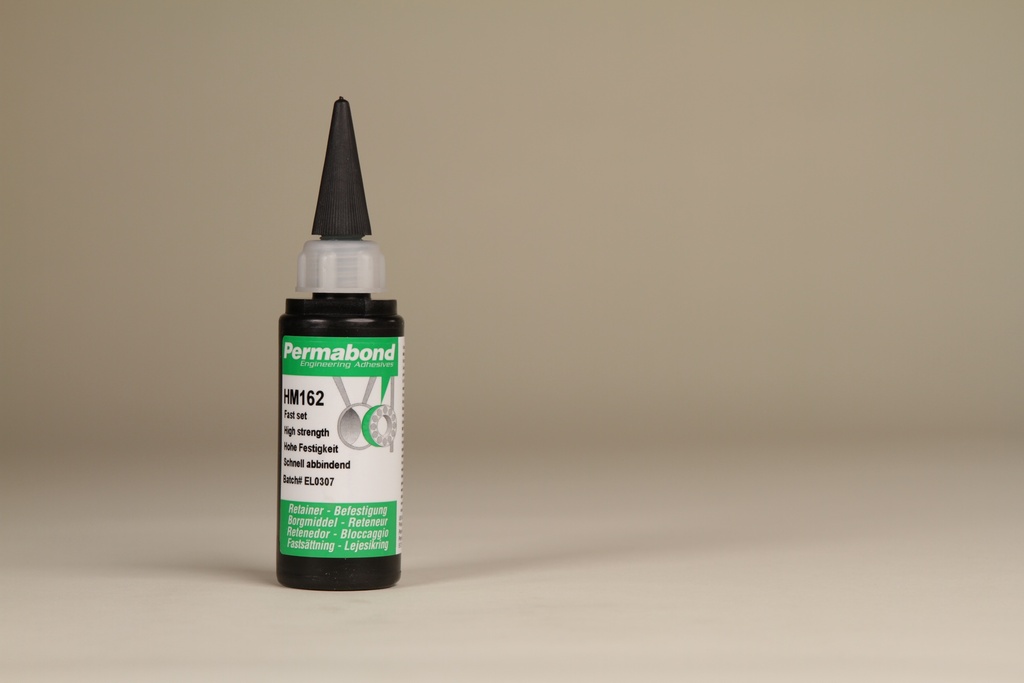
Permabond HM162 ist ein hochfester anaerober Welle-Nabe-Klebstoff (Retainer) — mit 30 MPa Scherfestigkeit der stärkste Vertreter der Anaerob-Familie für höchstbelastete zylindrische Passungen.
Mit 1.000 mPa·s Viskosität ist HM162 niedrigviskos und füllt Klebespalte bis 0,2 mm. Die hohe Scherfestigkeit von 30 MPa qualifiziert das Produkt für anspruchsvollste Welle-Nabe-Verbindungen — Lager, Buchsen und Drehmomentübertragung in der Schwerindustrie.
Mit 32 N·m Losbrech und 57 N·m Weiter liegt HM162 im hochfesten Bereich — Demontage erfordert typischerweise Erwärmung. Die niedrige Viskosität sorgt für vollständige Spaltdurchhärtung auch bei eng tolerierten H7/h6-Passungen.
30 MPa Scherfestigkeit — der Spitzenwert in der Permabond-Anaerob-Familie. Hochfester Welle-Nabe-Klebstoff für höchstbelastete zylindrische Passungen. Niedrigviskos für eng tolerierte Klebespalte bis 0,2 mm.
Was Permabond HM162 auszeichnet
Wofür wird Permabond HM162 eingesetzt?
Verarbeitung
Empfohlenes Zubehör
Wichtige Hinweise
Welcher Permabond-Anaerob-Klebstoff für welche Anwendung?
Permabond HM162 im direkten Vergleich mit verwandten Produkten der A-Reihe.
Permabond HM162 Aktuelles Produkt | Permabond A1042 → | Permabond HM163 → | Permabond HM165 → | |
|---|---|---|---|---|
| Anwendung / Stärke | Welle-Nabe-Klebstoff hochfest, niedrigviskos | A-Reihe, schnelle Aushärtung | Höhere Viskosität | Pastös, gröbere Toleranzen |
| Viskosität | 1.000 mPa·s | — | 3.500 mPa·s | 25.000 mPa·s |
| Spaltfüllung max. | 0,2 mm | 0,25 mm | 0,2 mm | 0,3 mm |
| Losbrechmoment | 32 N·m | 30 N·m | 30 N·m | 35 N·m |
| Weiterdrehmoment | 57 N·m | 50 N·m | 55 N·m | 50 N·m |
Häufige Fragen zu Permabond HM 162
Anwendungs- und Auslegungsfragen aus der Praxis — beantwortet von SILITECH.
Permabond HM162 ist ein Acryl (anaerob) mit 1.000 mPa·s Viskosität und Spaltfüllung bis 0,2 mm. Hochfester niedrigviskoser Welle-Nabe-Klebstoff — 30 MPa Scherfestigkeit, der Spitzenwert in der Anaerob-Familie. Anaerobe Klebstoffe härten unter Luftabschluss und Metallkontakt aus — ideal für eng tolerierte metallische Verbindungen.
Anaerobe Klebstoffe wie Permabond HM162 bleiben in der Flasche flüssig (Luftkontakt, Sauerstoff) und beginnen erst nach dem Fügen unter Luftabschluss + Metallkontakt zu härten. Das Aushärten startet von der Metalloberfläche aus und wandert in den Klebespalt. Auf Stahl und Kupfer härtet das Produkt schnell aus, auf Edelstahl und Zink kann der Permabond A905 Aktivator sinnvoll sein.
Ja — Permabond HM162 ist eine niedrigfeste Schraubensicherung (32 N·m Losbrechmoment) und lässt sich jederzeit mit Standardwerkzeug ohne Erwärmung lösen. Designt für Wartung und Service.
Permabond HM162 hat keine spezifischen Industrie-Zulassungen wie WRAS oder KTW (Trinkwasser). Für allgemeine industrielle Anwendungen ist das Produkt nach Permabond-internen Spezifikationen freigegeben — produktspezifische Tests vor dem Serieneinsatz sind empfohlen.
Permabond HM162 erreicht typischerweise Handlingsfestigkeit nach 15 Minuten und Funktionsfestigkeit nach 1 Stunde bei 23 °C auf M10-Stahl. Die Endfestigkeit wird nach 24 Stunden erreicht. Auf inaktiven Oberflächen (Edelstahl, Zink) oder bei niedrigen Temperaturen verlängert sich die Aushärtezeit — Permabond A905 Aktivator beschleunigt den Prozess.
Permabond HM162 ist Welle-Nabe-Klebstoff hochfest, niedrigviskos (1.000 mPa·s Viskosität, 0,2 mm Spaltfüllung, 32 N·m Losbrechmoment). Permabond A1042 ist Hochfest schnellhärtend (—, 0,25 mm, 30 N·m Losbrechmoment) — A-Reihe, schnelle Aushärtung. Beide gehören zur anaeroben Permabond-A-Reihe.
Die Wahl hängt von der Anwendung ab: Permabond HM162 (Welle-Nabe-Klebstoff hochfest, niedrigviskos); Permabond A1042 (Hochfest schnellhärtend); Permabond HM163 (Hochfest mittelviskos); Permabond HM165 (Hochfest Paste). Bei inaktiven Oberflächen (Edelstahl, Zink, Aluminium) sollte zusätzlich Permabond A905 Aktivator eingesetzt werden, um die Aushärtung zu beschleunigen.