

 Silikone, Silikonöle, Sprays
 Giess- und Vergussharze
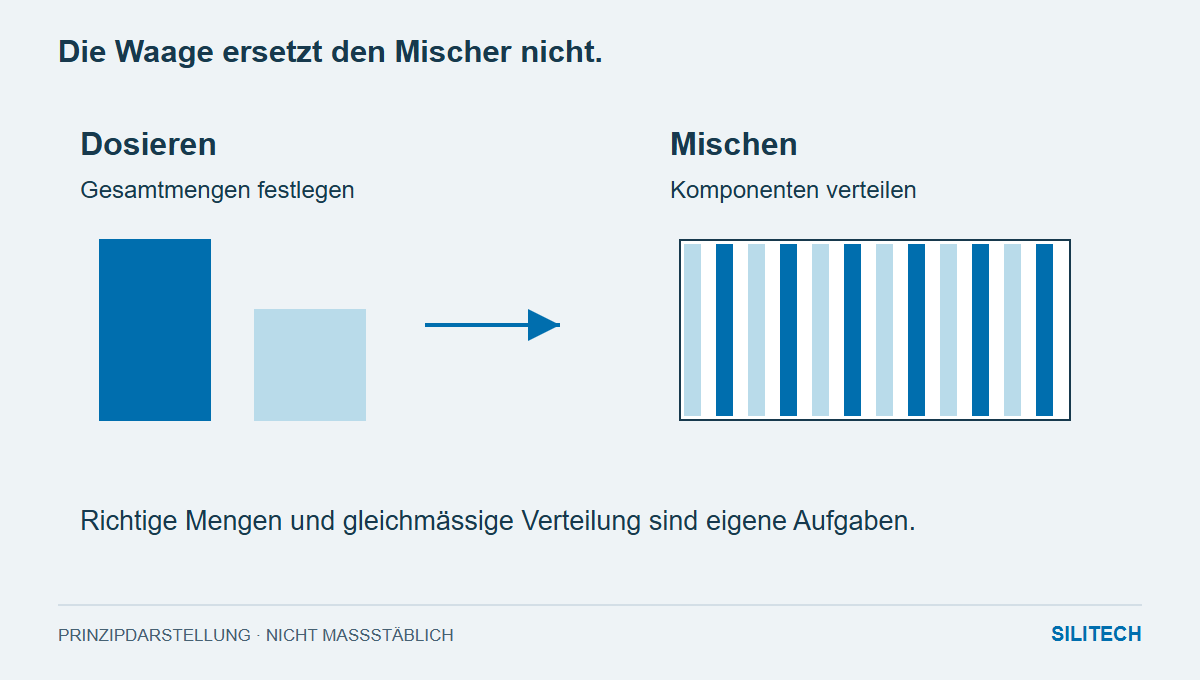
Die Waage kontrolliert Mengen. Der Mischer verteilt sie. Beide Aufgaben brauchen eine eigene Aussage.
Ansatz A enthält die richtigen Mengen, zeigt nach kurzem Rühren aber Streifen. Ansatz B sieht gleichmässig aus, enthält jedoch zu viel Härter. Beide Ansätze sind auffällig – aus unterschiedlichen Gründen.
Dosieren bestimmt die Zusammensetzung des gesamten Ansatzes. Mischen verteilt die Komponenten innerhalb dieses Ansatzes. Längeres Rühren kann eine falsche Gesamtmenge nicht korrigieren. Umgekehrt sorgt ein korrektes Gewicht noch nicht dafür, dass sich die Komponenten überall begegnen.
Global richtig, lokal falsch
Bei einer Handmischung können an Wand und Boden Bereiche verbleiben, die nicht ausreichend in die Bewegung einbezogen wurden. Die Waage hat diese Mengen korrekt erfasst. In der später ausgegossenen Mischung können sie trotzdem als ungleichmässig zusammengesetzte Zonen auftreten.
Ein anschaulicher Vergleich ist ein Becher, dessen Mitte kräftig gerührt wird, während am Rand Material stehen bleibt. Mehr Drehzahl in der Mitte löst das Randproblem nicht automatisch. Werkzeug, Gefäss und die im Produktablauf vorgesehene Einbeziehung dieser Bereiche sind entscheidend.
Beim Statikmischer übernehmen feststehende Elemente die Verteilung im fliessenden Material. Die dosierten Mengen müssen schon am Eintritt zueinander passen. Ein geeigneter Mischer kann ein anhaltend falsches Förderverhältnis nicht in die richtige Rezeptur verwandeln.
Eine einheitliche Farbe ist kein Mengenprotokoll
Bei verschiedenfarbigen Komponenten können Streifen eine unzureichende Verteilung sichtbar machen. Sind beide Komponenten farblos, fehlt diese Hilfe. PERMABOND ET515 ist ein solches Beispiel: Das Datenblatt bezeichnet Harz und Härter als farblos.
Auch bei deutlichem Farbkontrast sagt eine optisch einheitliche Mischung zunächst nur etwas über die sichtbare Verteilung. Eine Mengenabweichung kann trotzdem bestehen. Farbe wird erst dann zu einer quantitativen Aussage, wenn dafür ein geeignetes, validiertes Messverfahren vorliegt.
Die Fehlersuche folgt der Abweichung
Sind falsche Einwaagen bekannt, beginnt die Untersuchung bei Rezeptur, Bezugsgrösse und Dosierablauf. Stimmen die Mengen und bleiben lokale Auffälligkeiten, rücken Mischweg und Verarbeitung in den Mittelpunkt. Eine anschliessende Material- oder Verbindungsprüfung bewertet das benötigte Ergebnis.
Diese Trennung verhindert eine verbreitete Sackgasse: Das Mischverhältnis wird verändert, obwohl eigentlich die Verteilung verbessert werden müsste. Damit entstehen zwei veränderte Grössen, und ein späterer Erfolg lässt sich schwer erklären.
Am Arbeitsplatz dürfen die Nachweise entsprechend knapp sein. Die Einzelmengen beantworten «wie viel?», Mischwerkzeug und Ablauf «wie verteilt?», die Ergebnisprüfung «welche Eigenschaft erreicht?». Zusammen erklären sie den Ansatz wesentlich besser als ein einziges Häkchen bei «Mischung in Ordnung».
Zwei Fragen aus der Praxis
Kann eine Dosierkontrolle hinter dem Statikmischer das Verhältnis bestimmen?
Die Gesamtmenge des gemischten Austrags allein trennt die Einzelkomponenten nicht mehr. Ein geeignetes Prüfverfahren muss die Mengenbeziehung für das konkrete Dosiersystem erfassen.
Ist jeder sichtbare Streifen ein Beweis für falsches Mischen?
Er ist eine Auffälligkeit, die zur Materialbeschreibung passen muss. Für die Ursachenklärung werden Zusammensetzung, Mischablauf und mögliche andere Effekte getrennt betrachtet.