

 Silikone, Silikonöle, Sprays
 Giess- und Vergussharze
Aus der Vorrichtung nehmen, einen Stecker aufdrücken und volle Betriebslast aufbringen sind unterschiedliche Belastungen.
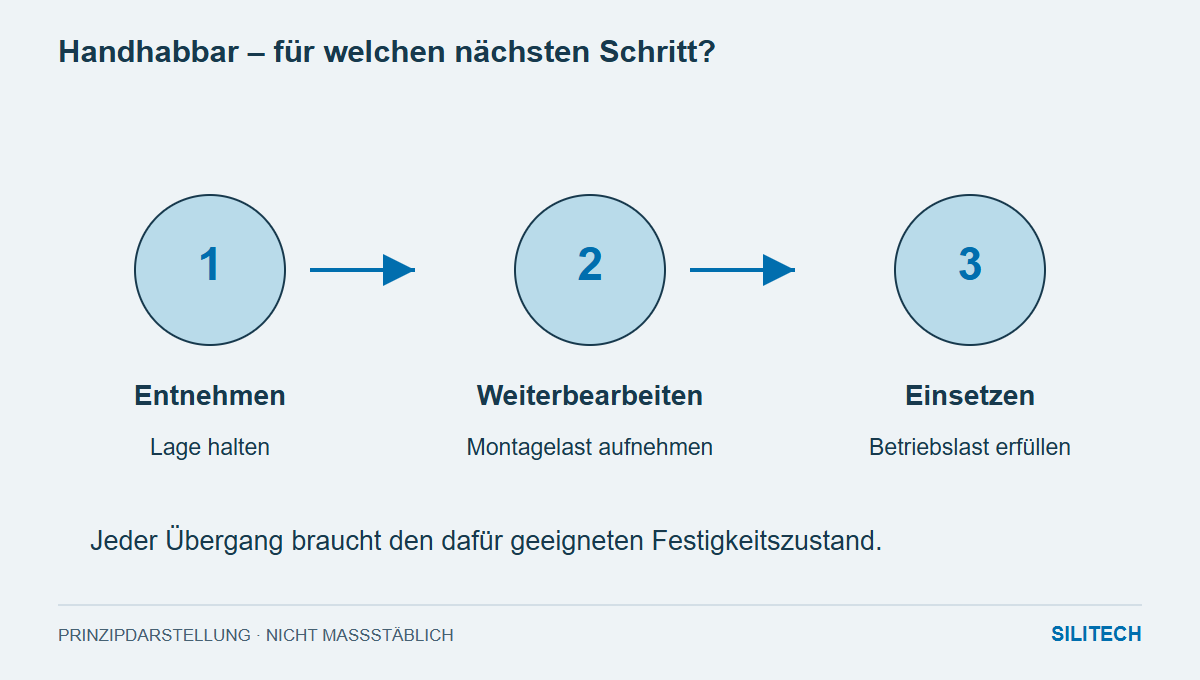
Ein frisch geklebter Halter bleibt nach dem Öffnen der Vorrichtung an seinem Platz. An der nächsten Station wird ein Stecker aufgedrückt. Dabei entsteht erstmals eine nennenswerte Kraft am Halter.
Für den Materialfluss sind das zwei Freigabezeitpunkte. Die Verbindung muss zuerst ihre Lage halten. Danach muss sie den Montagehandgriff aushalten. Eine einzige Aussage «fertig nach zwanzig Minuten» kann diesen Unterschied verdecken.
Datenblattzeiten beschreiben verschiedene Zustände
PERMABOND ET515 unterscheidet im TDS bei 23 °C zwischen 20–30 Minuten Handhabungszeit, 24 Stunden bis zur Arbeitsfestigkeit und 72 Stunden bis zur vollständigen Aushärtung. Diese Angaben stammen aus der Global-TDS-Fassung Revision 7 vom 6. Dezember 2019.
Die Zahlen dienen der Einordnung des Produkts. Welche Belastung eine konkrete Baugruppe zu welchem Zeitpunkt verträgt, hängt zusätzlich von Fuge, Oberfläche, Temperaturverlauf und Lastfall ab. Die Bezeichnung «handhabbar» ist daher kein universeller Grenzwert für jeden nachfolgenden Handgriff.
Die erste Last steht oft nicht im Prüfplan
Ein Kabel wird umgelegt, eine Baugruppe am Halter angehoben, eine Klammer aufgeschoben. Solche Handgriffe können die Klebung früher beanspruchen als die offizielle Funktionsprüfung.
Beim Halter verdient besonders der Hebelarm Aufmerksamkeit. Eine moderate Steckkraft am Ende eines abstehenden Bauteils kann die Klebfuge an einer Kante öffnen. Der reine Versuch, ob der Halter von selbst abfällt, bildet diesen Schritt nicht ab.
Eine freie Vorrichtung ist noch kein versandfertiges Teil
Der Ablauf kann mehrere sinnvolle Zustände besitzen: Lage ausreichend stabil für die Entnahme, Verbindung bereit für die Steckmontage, Baugruppe bereit für die vorgesehene Prüfung. So lässt sich die Vorrichtung wieder nutzen, während das Teil unter geeigneten Bedingungen weiter aushärtet.
Das ist für die Kapazitätsplanung relevanter als eine einzige lange Wartezeit. Der Zwischenpuffer muss allerdings den richtigen Zustand erhalten. Werden Teile dort gestapelt oder über den Halter transportiert, entsteht schon die nächste Belastung.
Der Versuch nimmt den tatsächlichen Handgriff auf
Muster werden zum vorgesehenen Übergabezeitpunkt der realen nächsten Bewegung ausgesetzt. Eine nach längerer Aushärtung geprüfte Vergleichsgruppe hilft, den zeitlichen Einfluss einzuordnen. Die anschliessende Bewertung richtet sich nach der Funktion; eine unauffällige Sichtkontrolle allein erfasst nicht jede mögliche Vorschädigung.
Zur Zeit gehört die Temperatur am Aufbau. Die Ofeneinstellung ist dabei nicht automatisch die Temperatur der Klebfuge. Ein schweres Metallteil benötigt einen anderen zeitlichen Verlauf als eine dünne Probe.
Die präzise Anfrage lautet somit nicht «Wann ist der Klebstoff fertig?», sondern etwa: «Wann kann dieser Stecker in dieser Geometrie montiert werden?» Damit wird aus einer allgemeinen Materialzeit eine konkrete Fertigungsfrage.
Zwei Fragen aus der Praxis
Kann ich die Handhabungszeit für den Versand übernehmen?
Nur wenn die beim Versand auftretenden Beanspruchungen mit dem erreichten Zustand abgedeckt sind. Entnahme, Weiterbearbeitung und Transport können unterschiedliche Anforderungen stellen.
Was bringt eine frühere Entnahme aus der Vorrichtung?
Sie kann Kapazität freigeben, wenn das Teil seine Lage hält und anschliessend geeignet weiter aushärtet. Die nachfolgenden Belastungen müssen separat im Ablauf berücksichtigt werden.