

 Silikone, Silikonöle, Sprays
 Giess- und Vergussharze

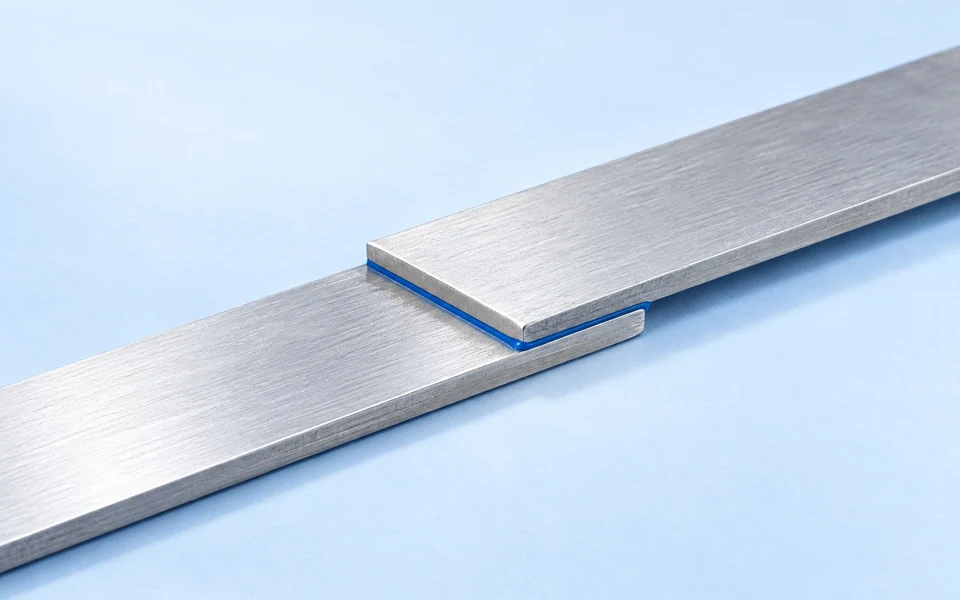
Zwei undurchsichtige Metallteile sollen verbunden werden. Die Klebfuge liegt später verdeckt, bis zum nächsten Montageschritt bleibt wenig Zeit. Schon diese Angaben schränken die Klebstoffauswahl ein – noch bevor ein Festigkeitswert verglichen wird.
Die erste Frage lautet: Welche Bedingungen lösen die Aushärtung aus, und lassen sie sich in der gesamten Fuge herstellen? Daraus ergeben sich Anforderungen an Dosierung, Wärme, Licht, Positionierung und Fixierung.
Mischen oder Wärme: Zwei unterschiedliche Epoxidprozesse
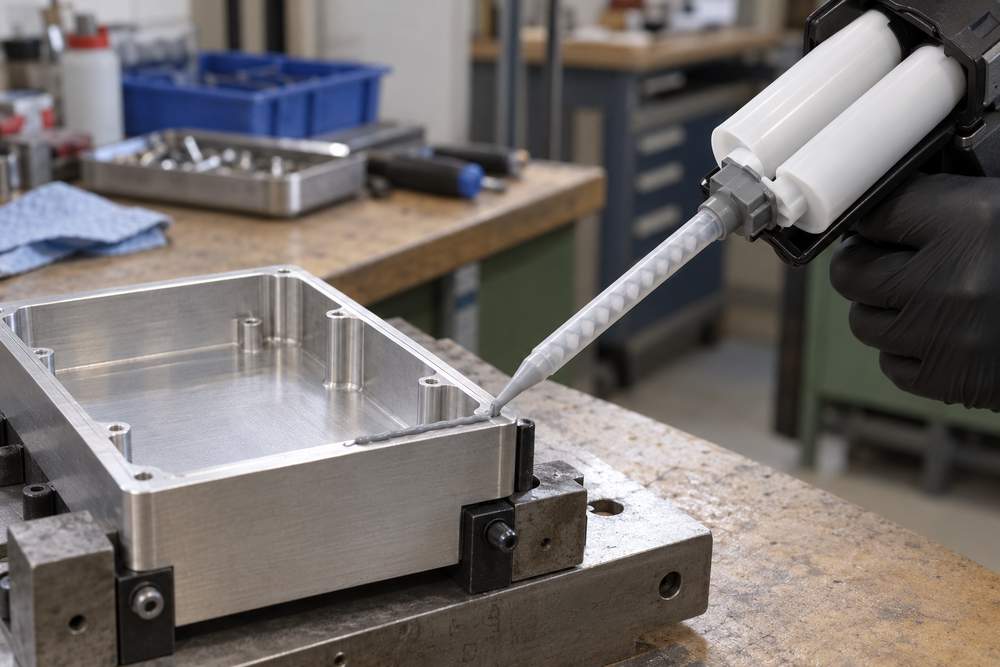
Bei 2K-Epoxidklebstoffen werden Harz und Härter im vorgeschriebenen Verhältnis gemischt. Permabond beschreibt dafür unter anderem Kartuschen mit Statikmischern und Aushärtung bei Raumtemperatur. Bei entsprechend vorgesehenen Produkten kann Wärme den Ablauf beschleunigen. Permabond: Zweikomponenten-Epoxide
Für die Metallteile wird daraus eine Montagefrage: Wie gelangt die Mischung in den Spalt, wie lange dauert das Fügen, und welche Vorrichtung hält die Position bis zur erforderlichen Festigkeit? Das Produkt muss zu diesen Schritten passen.
Bei der betrachteten Gruppe wärmehärtender 1K-Epoxide entfällt das Mischen unmittelbar vor dem Auftrag. Dafür braucht es den vorgesehenen Wärmeschritt. Ob Bauteile und Aufbau ihn vertragen, gehört damit früh in die Auswahl. Permabond: Einkomponenten-Epoxide
Schnelles Fügen oder metallischer Spalt: CA und anaerobe Systeme
Cyanacrylate härten durch geringe Feuchtigkeitsmengen an den Oberflächen aus. Formulierungen und Viskositäten unterscheiden sich innerhalb der Gruppe. Für die Montage zählt vor allem, wie sicher die Teile beim Kontakt bereits ausgerichtet sind und welche Korrektur noch erforderlich wäre. Eine schnell erreichbare Festigkeit hilft nur, wenn die gewünschte Position zuverlässig entsteht. Permabond: Cyanacrylate
Bei den betrachteten anaeroben Metallanwendungen gehören geeigneter Metallkontakt und Sauerstoffausschluss zu den Aushärtebedingungen. Schraubensicherung, Gewindedichtung und Welle-Nabe-Verbindung stellen dabei verschiedene Aufgaben dar. Permabond: anaerobe Kleb- und Dichtstoffe
Deshalb wird der Fügespalt betrachtet, nicht nur der Werkstoffname «Metall». Eine offen liegende Raupe zwischen zwei Blechen ist anders zu beurteilen als eine zylindrische Passung. Oberfläche, Spalt und gewünschte Demontierbarkeit führen zur passenden Produktfrage.
Licht muss die Klebfuge erreichen
Bei UV- und lichthärtenden Klebstoffen gehören Wellenlänge, Intensität und Belichtungsdauer zum Prozess. Permabond beschreibt mehrere chemische Systeme und auch Produkte mit einem zusätzlichen Aushärtemechanismus. Permabond: UV- und lichthärtende Klebstoffe
Für die zwei undurchsichtigen Metallteile ist der verdeckte Bereich entscheidend. Eine von aussen belichtete Klebstoffkante zeigt noch nicht, dass die gesamte Fuge erreicht wird. Auch bei einem transparent wirkenden Bauteil ist zu klären, ob es das erforderliche Licht durchlässt.
Ein zusätzlicher Mechanismus kann Schattenbereiche nur dann lösen, wenn das ausgewählte Produkt dafür ausgelegt ist. Klebstoff, Bauteil und Belichtungseinrichtung bilden gemeinsam den zu prüfenden Aufbau.
Bei Strukturacrylaten entscheidet auch die Auftragsweise
MMA-basierte Klebstoffe gehören zu den Strukturacrylaten. Permabond beschreibt sowohl 2K-Produkte, deren Komponenten vor dem Auftrag gemischt werden, als auch No-Mix-Verfahren mit getrennt aufgetragenem Klebstoff und Initiator. Permabond: Strukturacrylate
Eine vorhandene Mischdüse kann deshalb nicht allein aufgrund der Familienbezeichnung übernommen werden. Zuerst wird der vorgesehene Auftrag geklärt: Vormischen oder getrennte Kontaktflächen, verfügbare Zeit bis zum Fügen und passende Dosierung.
Erst jetzt Festigkeit und Beständigkeit vergleichen
Nach dieser Vorauswahl bleiben die Aushärtewege übrig, die die Montage überhaupt ermöglicht. Für ihre Produkte werden Festigkeit, Temperatur- und Medienverhalten unter vergleichbaren Prüfbedingungen gegenübergestellt.
Der Bauteilversuch verbindet schliesslich Material und Ablauf: vorgesehene Oberflächen, Spalt, Belastung und verfügbare Ausrüstung. Er muss zeigen, ob die Verbindung ihre Aufgabe erfüllt und in der Fertigung so hergestellt werden kann.
Häufige Fragen
Welche Angabe grenzt die Vorauswahl stärker ein als «Metall auf Metall»?
Eine Skizze des Fügespalts zusammen mit den möglichen Aushärteschritten. Sie zeigt etwa, ob Licht die Fuge erreicht, ein Wärmeschritt möglich ist und wie die Teile bis zur nötigen Festigkeit gehalten werden.
Was muss beim Wechsel zwischen zwei Strukturacrylaten zuerst geklärt werden?
Die Auftragsweise. Beim beschriebenen No-Mix-Verfahren werden Klebstoff und Initiator getrennt aufgetragen; beim 2K-Verfahren werden die Komponenten vorher gemischt. Dosierung und Montage müssen dazu passen.
Quellen
- Permabond: two-part epoxies. Abruf 2026-10-25.
- Permabond: single-part epoxies. Abruf 2026-10-25.
- Permabond: cyanoacrylates. Abruf 2026-10-25.
- Permabond: anaerobic adhesives. Abruf 2026-10-25.
- Permabond: UV/light cure. Abruf 2026-10-25.
- Permabond: structural acrylics. Abruf 2026-10-25.