

 Silikone, Silikonöle, Sprays
 Giess- und Vergussharze


Technische Daten
Typische Werte, keine Spezifikation. Verbindlich ist das technische Datenblatt (TDS).
Produktinformationen
- Hersteller
- Permabond Engineering Adhesives Ltd
- Marke
- Permabond
- Gebinde
- 20 g, 500 g
- Ursprungsland
- Italien
Leistung bei Endfestigkeit
- Stossfestigkeit (astm D-950)
- 3-5 kJ/m²
Physikalische Eigenschaften
- Farbe
- farblos
- Chemikalische Gruppe
- Allyl Cyanoacrylat
- Viskosität (Klebstoffe)
- Niedrigviskos <500 MPas
- Viskosität mPa.s
- 70-90
Aushärtungswerte
- Maximale Spaltbreite (mm)
- 0.15
- Handfestigkeit Stahl (Sek.)
- 15-20
- Handfestigkeit Gummi (Sek.)
- 10-15
- Handfestigkeit Phenol (Sek.)
- 10-15
- Endfestigkeit
- 24 Stunden
Mechanische Eigenschaften
- Härte (Shore D)
- 85
Scherfestigkeit ISO 4587 in N/mm²
- Stahl
- 23-29
- Aluminium
- 8-9
- ABS
- >6
- PVC
- >6
- PC
- >5
- Phenol
- 14
Thermische Eigenschaften
- Lagerungstemperatur (°C)
- 2-7
- Betriebstemperatur (°C)
- -55 bis +250
Produktbeschreibung
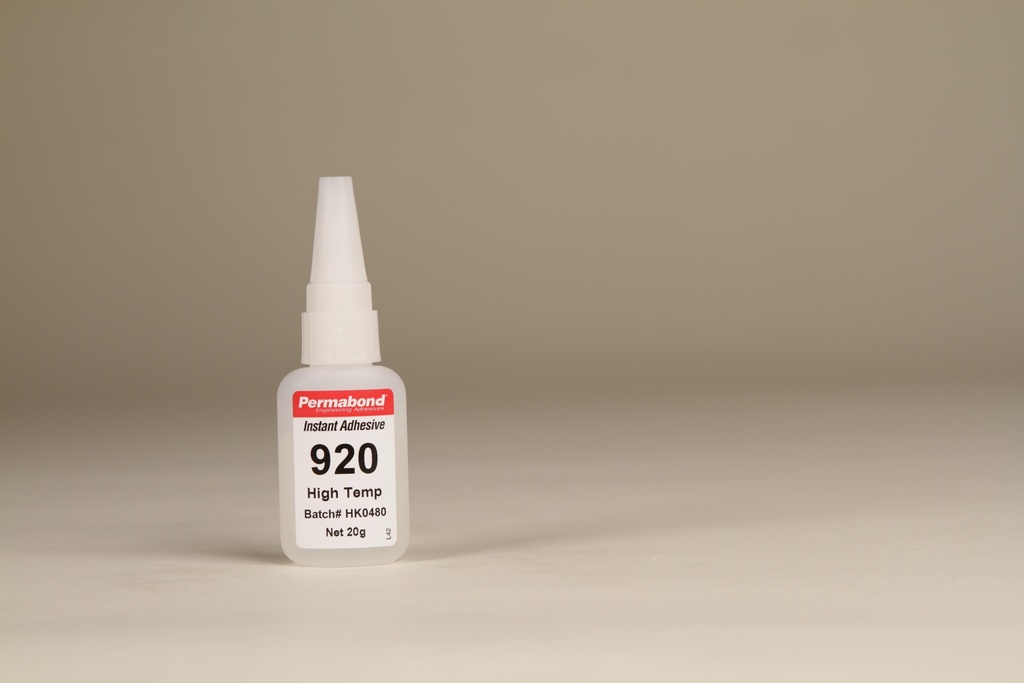
Permabond 920 ist die mittelviskose Allyl-Cyanacrylat-Variante der 919/920/922-Reihe — Standard-Spaltfüllung mit der charakteristischen Post-Cure-Hochtemperaturbeständigkeit bis 250 °C, zusätzlich biokompatibilitätsgeprüft und MIL-A-46050C Type V Class 2 zugelassen.
Mit 80 mPa·s ist 920 mittelviskos — das Standardspektrum für Cyanacrylate — und füllt Spalten bis 0,15 mm. Die Handfestigkeit liegt bei 15–20 Sekunden auf Stahl. Auf Phenolharz erreicht 920 bemerkenswerte 14 N/mm², was die Allyl-Chemie als hochtechnische Variante unterscheidet.
Wie 919 nutzt 920 die zweistufige Aushärtung: Nach 4 Stunden RT-Verklebung wird der Bond 2 Stunden bei 150 °C nachgehärtet — danach dauerbelastbar bis 250 °C. Zusätzlich zur MIL-A-46050C Type V Class 2 Zulassung ist 920 zytotoxizitätsgeprüft und damit für medizin- und hygienenahe Hochtemperatur-Anwendungen qualifiziert.
MIL-A-46050C Type V Class 2 + biokompatibel (Zytotoxizität bestanden). Mit zweistufiger Post-Cure-Aushärtung (4 h RT + 2 h bei 150 °C) dauerbelastbar bis 250 °C — die mittelviskose Variante in der einzigartigen Allyl-Cyanacrylat-Reihe.
Was Permabond 920 auszeichnet
Wofür wird Permabond 920 eingesetzt?
Verarbeitung
Empfohlenes Zubehör
Wichtige Hinweise
Welcher Permabond für welche Anwendung?
Permabond 920 im direkten Vergleich mit verwandten Cyanacrylat-Produkten.
Permabond 920 Aktuelles Produkt | Permabond 919 → | Permabond 922 → | Permabond 820 → | |
|---|---|---|---|---|
| Chemie | Allyl Cyanoacrylat | Allyl-CA | Allyl-CA | Ethyl-CA |
| Viskosität | 80 mPa·s | 2–6 mPa·s | 1'200–2'000 mPa·s | 100 mPa·s |
| Spaltfüllung max. | 0,15 mm | 0,05 mm | 0,4 mm | 0,15 mm |
| Handfest auf Stahl | 15–20 s | <20 s | <20 s | 10–15 s |
| Scherfestigkeit Stahl | 19–23 N/mm² | 20–22 N/mm² | 19–23 N/mm² | 19–23 N/mm² |
| Stärke / Empfohlen für | Mit Post-Cure 250 °C | Ultra-niedrig, MIL Class 1, Wicking | Paste, MIL Class 3, 0,4 mm Spalt | Hochtemp + biokomp., ohne Post-Cure |
Häufige Fragen zu Permabond 920
Anwendungs- und Auslegungsfragen aus der Praxis — beantwortet von SILITECH.
Permabond 920 ist ein Allyl-Cyanacrylat-Sekundenkleber mit 80 mPa·s Viskosität und maximaler Spaltfüllung von 0,15 mm. Allyl-Cyanacrylat mittelviskos — MIL Class 2, biokompatibel, mit Post-Cure bis 250 °C.
Permabond 920 verklebt zuverlässig Stahl (19–23 N/mm²), Aluminium (8–9 N/mm²), ABS (>6 N/mm² (Substratversagen)), PVC (>6 N/mm² (Substratversagen)), Polycarbonat (>5 N/mm² (Substratversagen)), sowie Buna-N-Gummi und ähnliche Elastomere. Für Polypropylen (PP), Polyethylen (PE), PTFE und Silikon ist eine Vorbehandlung mit Permabond Polyolefin Primer (POP) erforderlich.
Permabond 920 ist nach MIL-A-46050C Type V Class 2 (bestehende Designs), Zytotoxizitäts-Prüfung bestanden zugelassen — qualifiziert für anspruchsvolle Industriebereiche.
Permabond 920 erreicht Handfestigkeit auf Stahl in 15–20 s. Weitere typische Aushärtezeiten: 10–15 s (Buna N), 10–15 s (Phenol). Die Endfestigkeit von 19–23 N/mm² (Stahl) wird nach 24 Stunden erreicht. Temperatur, Luftfeuchtigkeit und Substrat beeinflussen die Aushärtegeschwindigkeit.
Permabond 920 bietet 80 mPa·s Viskosität, 0,15 mm Spaltfüllung und 19–23 N/mm² Scherfestigkeit auf Stahl. Permabond 919 hat 2–6 mPa·s Viskosität, 0,05 mm Spaltfüllung und 20–22 N/mm² auf Stahl (Ultra-niedrig, MIL Class 1, Wicking). Beide nutzen die Allyl-Cyanacrylat-Basis (oder eine verwandte Cyanacrylat-Variante).
Permabond 920 wird ungeöffnet gekühlt bei 2 bis 7 °C gelagert und ist bis zum aufgedruckten Verfallsdatum stabil. Vor dem Öffnen die Flasche auf Raumtemperatur erwärmen lassen — das verhindert Kondensation im Inneren, die die Haltbarkeit reduzieren würde. Geöffnete Flaschen bleiben bei korrekter Lagerung mehrere Monate funktionsfähig, die Aushärtegeschwindigkeit kann jedoch mit der Zeit nachlassen. Vor wichtigen Produktionseinsätzen empfehlen wir eine Probeklebung zur Reaktivitätskontrolle.
Aus der Permabond-Cyanacrylat-Reihe wählen Sie nach Viskosität und Spezialeigenschaft: Permabond 920 (80 mPa·s, 0,15 mm Spaltbreite, Mit Post-Cure); Permabond 919 (2–6 mPa·s, 0,05 mm, Ultra-niedrig, MIL Class 1, Wicking); Permabond 922 (1.200–2.000 mPa·s, 0,4 mm, Paste, MIL Class 3, 0,4 mm Spalt); Permabond 820 (100 mPa·s, 0,15 mm, Hochtemp + biokomp., ohne Post-Cure). Für Polypropylen, Polyethylen, PTFE und Silikon ist in jedem Fall eine Vorbehandlung mit Permabond Polyolefin Primer (POP) erforderlich.